
คุณเคยตั้งเป้าหมายไว้แล้วปล่อยให้เรื่องประจำวันดึงกลับไปจุดเดิมหรือไม่ โรงงานในญี่ปุ่นเรียกการขยับทีละนิดว่า ไคเซ็น (改善) คำนี้แปลตรงตัวว่าเปลี่ยนไปในทางที่ดีขึ้น และใช้ได้ทั้งบนสายการผลิตและกับเรื่องเล็กที่ทำซ้ำทุกวัน
ตัวอักษร 改 (ไค) หมายถึงการเปลี่ยนแปลง ตัวอักษร 善 (เซ็น) หมายถึงสิ่งที่ดี เมื่อรวมกันจึงได้ความหมายว่าเปลี่ยนเพื่อให้ดีขึ้น การปรับปรุงแบบนี้ทำซ้ำเรื่อย ๆ ด้วยเงินน้อยและการเปลี่ยนแปลงที่เล็กพอจะทดลองในสัปดาห์นั้น
สารบัญ 3
ไคเซ็นมาจากโรงงานหลังสงคราม
หลังสงครามโลกครั้งที่สอง โรงงานญี่ปุ่นต้องกลับมาผลิตของที่ใช้ได้ทั้งที่เครื่องจักรและวัตถุดิบเหลือน้อย คนในไลน์จึงแก้ทีละจุดเล็ก ๆ แล้วทำซ้ำทุกวัน จนการปรับปรุงกลายเป็นส่วนของงานประจำ แนวคิดเรื่องคุณภาพของดับเบิลยู. เอ็ดเวิร์ดส์ เดมิง และโจเซฟ จูแรน ซึ่งเน้นวัดของเสียและปรับกระบวนการต่อเนื่อง ถูกโรงงานญี่ปุ่นรับไปใช้ในช่วงฟื้นตัวนั้น
ระบบการผลิตของโตโยต้า ซึ่งไทอิจิ โอโนะทำให้เป็นรูปเป็นร่าง ตัดความสูญเปล่าบนหน้างานออกทีละชนิด คำว่าเกมบะ (現場) หมายถึงจุดที่งานเกิดขึ้นจริง คนที่อยากแก้กระบวนการต้องไปยืนดูที่จุดนั้น แล้วเทียบของที่เห็นกับตัวเลขที่วัดได้
มาซาอากิ อิไม เกิดที่โตเกียวในปี 1930 ในช่วงทศวรรษ 1980 เขาทำงานร่วมกับไทอิจิ โอโนะเพื่ออธิบายระบบของโตโยต้าให้คนนอกโรงงานฟัง ปี 1985 เขาตั้ง Kaizen Institute ที่สวิตเซอร์แลนด์ ปี 1986 เขาพิมพ์หนังสือ Kaizen: The Key to Japan's Competitive Success หนังสือเล่มนี้ทำให้คำว่าไคเซ็นเป็นที่รู้จักนอกญี่ปุ่นในฐานะวิธีบริหาร อิไมเสียชีวิตในปี 2023 โรงงานญี่ปุ่นปรับปรุงทีละจุดมาก่อนหนังสือเล่มนั้นหลายสิบปี
ไคเซ็นใช้ลดของเสียและให้ทุกคนมีส่วน
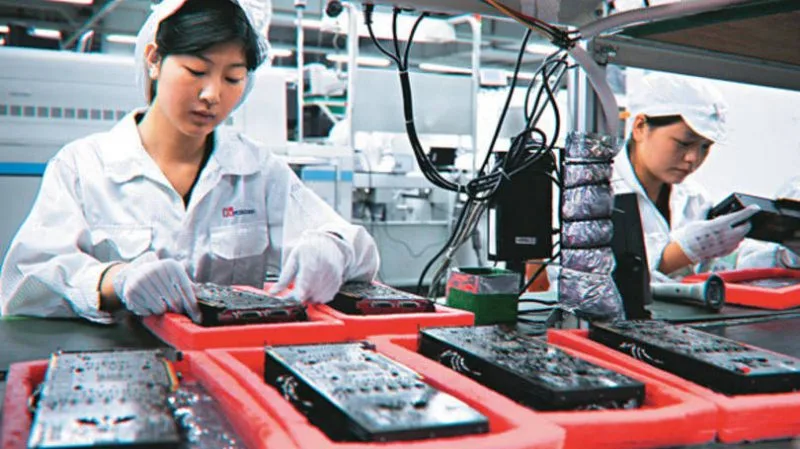
บนหน้างาน ไคเซ็นใช้ตัดขั้นตอนที่กินเวลา วัตถุดิบ หรือพื้นที่ออกไป เมื่อขั้นตอนนั้นไม่ได้ทำให้ของในมือลูกค้าดีขึ้น เวลาที่หายไปกับการหาของหรือการรอคิวถูกนับเป็นของเสีย เพราะไลน์ที่หาของได้เร็วส่งงานได้สม่ำเสมอกว่า ของเสียพวกนี้ยังโผล่เป็นของที่ผลิตเกินคิว ทางเดินไปหยิบเครื่องมือ และงานที่ต้องทำซ้ำเพราะของชำรุด อิไมย้ำว่าทั้งผู้จัดการและคนที่ลงมือทำต้องอยู่ในวงปรับปรุง คนที่จับงานทุกวันเห็นจุดสะดุดก่อนคนที่อ่านรายงาน
เมื่อทำต่อเนื่อง คุณภาพของงานนิ่งขึ้น ของเสียลดลง และจุดเสี่ยงเล็ก ๆ มักโผล่ตอนจัดที่หรือตอนเช็ดเครื่อง ความพอใจของลูกค้าตามมาเมื่อของที่ส่งออกมาตรงตามแบบและตรงเวลากว่าเดิม ความสัมพันธ์ในทีมดีขึ้นเมื่อข้อเสนอของคนในไลน์ได้ลงทดลองบนงานจริง
อิไมเขียนว่าไคเซ็นครอบคลุมชีวิตส่วนตัว บ้าน สังคม และที่ทำงาน นอกโรงงานให้เลือกจุดเดียวที่เสียเวลาซ้ำ เช่น กุญแจที่ไม่เคยอยู่ที่เดิม กำหนดที่วางให้หยิบได้ในครั้งเดียว ถ้าได้ผลในหนึ่งสัปดาห์ ค่อยย้ายไปจุดที่สอง ถ้าเวลายังไม่ลด ให้กลับไปดูว่าที่วางนั้นอยู่ไกลมือหรือยังมีของอื่นมาแย่งที่
หลักที่ใช้ลงมือ 5ส และรอบการปรับปรุง
หลักด้านล่างใช้ตอนเลือกจุดที่จะแก้ หยิบข้อที่ตรงกับปัญหาตรงหน้า
- วันนี้ดีกว่าเมื่อวาน และพรุ่งนี้ดีกว่าวันนี้
- การปรับเล็ก ๆ มักใช้เงินน้อย และเห็นผลในรอบสั้น
- ไปดูที่จุดเกิดงานก่อน แล้วค่อยสรุปสาเหตุ
- ทำให้ของและขั้นตอนเห็นได้ชัด คนที่เดินเข้ามาใหม่รู้ว่าต้องหยิบอะไรจากไหน
- ใส่คุณภาพตั้งแต่ขั้นตอนผลิต ของเสียที่หลุดไปถึงปลายไลน์แพงกว่าของเสียที่จับได้ตรงเครื่อง
- เลิกยึดวิธีเก่าเพียงเพราะทีมทำแบบนั้นมานาน
- อย่าเลื่อนสิ่งที่ทำได้วันนี้ไปพรุ่งนี้
- หนึ่งรอบแก้หนึ่งจุด พอผลนิ่งแล้วค่อยเปิดจุดถัดไป
พื้นฐานของพื้นที่ทำงานที่โรงงานในไทยเรียกว่า 5ส เรียงต่อกัน ข้อหลังใช้ไม่ได้ถ้าข้อหน้ายังไม่จบ
- เซริ (整理, seiri) หรือสะสาง: แยกของที่ใช้จากของที่ไม่ใช้ แล้วเอาของที่ไม่ใช้ออกจากพื้นที่
- เซตง (整頓, seiton) หรือสะดวก: ให้ของที่เหลืออยู่ที่ประจำ หยิบถึงและคืนที่เดิม ของที่ใช้บ่อยอยู่ใกล้มือ
- เซโซ (清掃, seiso) หรือสะอาด: ทำความสะอาดพื้นที่และอุปกรณ์ แล้วใช้จังหวะนั้นมองหารอยรั่ว สายหลวม และของที่เริ่มสึก ความหมายของเซโซใน 5ส อธิบายขั้นนี้แยกไว้
- เซเคตสึ (清潔, seiketsu) หรือสุขลักษณะ: ทำให้สะสาง สะดวก และสะอาดกลายเป็นมาตรฐานที่เห็นตรงกัน เช่น รูปติดจุดวาง เส้นบนพื้น และตารางเช็ดเครื่อง คันจิ 清潔 พูดถึงความสะอาด ในโปรแกรม 5ส ข้อนี้คือการคงสามข้อแรกไว้ทุกวัน
- ชิตสึเกะ (躾, shitsuke) หรือสร้างนิสัย: ทำสี่ข้อแรกต่อเนื่องโดยไม่ต้องมีคนมาเตือนทุกกะ
รอบปรับปรุงหนึ่งรอบเดินตามลำดับนี้ เมื่อมาตรฐานใหม่อยู่ตัว ให้กลับไปข้อแรกกับจุดถัดไป
- ระบุโอกาส จากของเสียที่วัดได้ หรือจากจุดที่คนทำงานสะดุดซ้ำ
- วิเคราะห์กระบวนการตรงนั้น ใครทำอะไร ใช้เวลานานเท่าไร ของรอที่ขั้นไหน
- เลือกทางแก้ที่ทดลองได้ในจุดนั้น ก่อนจะเปลี่ยนเครื่องจักรทั้งไลน์
- ลงมือใช้กับงานจริงในช่วงสั้น
- ดูผล เทียบกับตัวเลขที่วัดไว้ก่อนแก้
- ถ้าได้ผล ให้วิธีนั้นเป็นมาตรฐาน ถ้าไม่ได้ กลับไปที่เกมบะแล้วปรับรอบใหม่
พรุ่งนี้เลือกจุดเดียวที่เสียเวลาซ้ำในงานหรือที่บ้าน วัดไว้ก่อนว่าเสียไปเท่าไร แล้วขยับแค่จุดนั้นหนึ่งครั้ง ถ้าของหายไวขึ้นหรือขั้นตอนสั้นลง ให้ที่วางหรือลำดับใหม่เป็นมาตรฐาน แล้วค่อยเลือกจุดถัดไปในสัปดาห์หน้า
ชุมชน
ความคิดเห็น
0 ความคิดเห็น
ยังไม่มีความคิดเห็นที่เผยแพร่ในภาษานี้
ส่งความคิดเห็น